一、产品特点
1.锌镍合金三价铬蓝色钝化剂STS-183原液中不含六价铬,耐蚀性极佳。广泛应用于汽车、电子行业,符合国际电工委员会IEC62321标准要求。
2.钝化膜层具有很高的耐温性,高温处理后仍可保持较佳的耐蚀性。
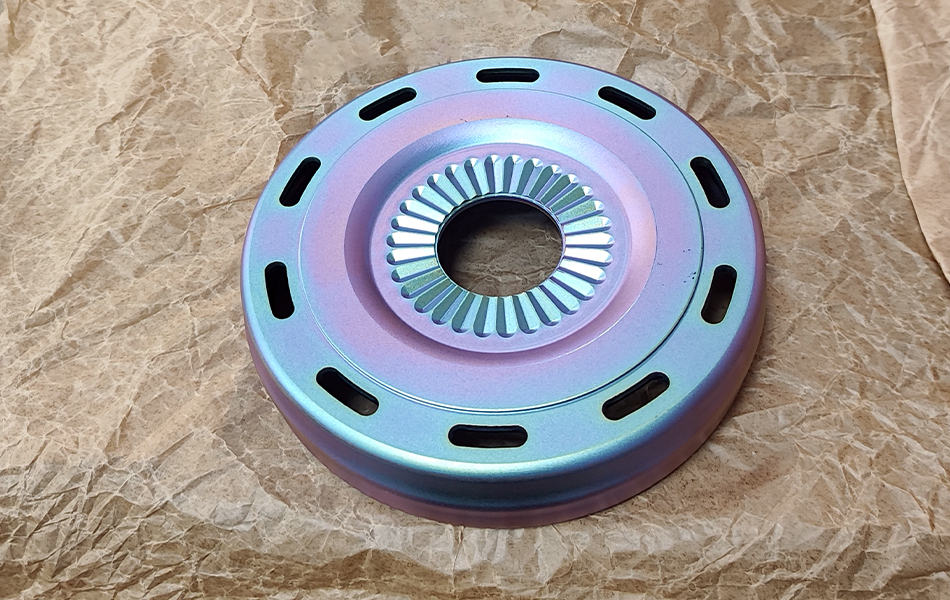
3.可获得均匀鲜艳的蓝色到青蓝色钝化膜,可室温操作,适用于挂镀和滚镀。
4.在含镍量10%-15%,镀层厚度不低于8微米时中性盐雾可达到500H无白锈,1200小时无红锈,配合盖色封闭剂使用获得耐蚀性更强的本色外观。
二、工艺流程及操作条件
1.工艺流程
锌镍合金电镀→两次水洗→活化(0.5%-1%盐酸)→水洗→STS-183处理→两次水洗→热水洗→烘干。
如要求本色加盖色封闭剂开缸30%便可。
2.操作条件
| 条件 | 范围 | 最佳值 |
| STS-183A | 45ml/L-55ml/L | 50ml/L |
| STS-183B | 60ml/L-90ml/L | 75ml/L |
| 温度 | 20-40℃ | 30℃ |
| PH值 (盐酸或30%氢氧化钠溶液) | 3.8-4.5 | 4.2 |
| 浸渍时间 | 30S-60S | 40S |
| 空时间 | 0S-20S | 10S |
| 干燥温度 | 60℃-100℃ | 80℃ |
| 干燥时间 | 10分钟-30分钟 | |
| 搅拌 | 适度搅拌或打气 | |
三、补充及维护
1.正常生产时药液会消耗和老化,需及时补充并适当更新。
2.平时补加A:B为1:1.5,补加量100ml-200ml/m2 。
3.建议烘烤温度80℃,10分钟以上。
4.若长时间不生产,重新生产,额外A剂10ml/L。
5.PH值变化将影响时间和防腐蚀能力,同时镀层的厚度及含镍量也直接影响耐蚀能力,一般建议镀层厚度5微米以上,含镍量13%为最佳。